2000以上の下地が整った段階で、柔らかい綿ネル布やマイクロファイバークロスにピカールを少量馴染ませます。力を入れすぎず、一定の圧力で縦横にクロスさせながら擦り込みます。クロスが黒くなったら、それは削り取られた微細な金属粉ですので、常に綺麗な面を使いながら作業を進めます。
バイクのマフラーやアウトドア用のクッカー、日常を彩るタンブラーから高級腕時計に至るまで、軽量かつ高耐久なチタン製品は根強い支持を集めています。長年使い込んでくすんだチタンに輝きを取り戻そうと、定番の金属研磨剤である「ピカール」を手に取る人が後を絶ちません。しかし、ネット上では「ピカールで磨いたら美しいチタンブルーの焼き色が完全に消えてしまった」「かえって表面が白く曇ってしまった」という悲鳴にも似た失敗談が散見されます。
日本磨料工業が誇るロングセラー研磨剤「ピカール」は、適切に使えば非常に優れた研磨効果を発揮する一方で、チタンという金属特有の物性と表面処理の仕組みを理解せずに使用すると、取り返しのつかない事態を招きます。金属加工の基礎理論と実際の検証結果をもとに、ピカールを使ったチタン研磨の真実と、失敗を避けて美しい輝きを引き出すための実践手順を詳しく解き明かします。
📌 【この記事の重要ポイントまとめ】
- 要点1:チタン特有の「チタンブルー(焼き色)」はナノ単位の極薄酸化被膜であり、ピカールで擦ると被膜が削れて銀色の素地が露出し完全に消失する。
- 要点2:チタンを磨いて「曇る」主な原因は、チタン特有の粘り強さに対する研磨粒子の不適合、油分残留、または下地処理不足による微細傷の乱反射である。
- 要点3:素地チタンの傷消しや鏡面化には有効だが、つや消し仕上げやコーティング製品には適さないため、対象物に応じた見極めが成否を分ける。
【噂の真相】チタンをピカールで磨くと焼き色が消える・曇る原因とは?
「チタンマフラーをピカールで磨いたら、青紫色のグラデーションが一瞬で消え去った」「丹念に磨いたはずが、鏡面になるどころか白っぽい曇り膜が張ったようになった」という現象は、ネット上の都市伝説ではなく、金属の物理的特性と研磨剤の科学的相互作用によって起こる必然の結果です。
チタン最大の特徴である鮮やかな青や紫の「焼き色(チタンブルー)」は、金属そのものに着色されているわけではありません。加熱や陽極酸化処理によって表面に形成された数十〜数百ナノメートル(1ミリの数万分の1)という極めて薄い酸化被膜(二酸化チタン層)が生み出す光の干渉現象です。シャボン玉の膜が虹色に見えるのと全く同じ光学原理に基づいています。
対して、一般的な液状ピカール(ピカール液)には、約20%のアルミナ系研磨剤(粒子サイズおよそ3〜4ミクロン、番手換算で約#3000〜#4000相当)と灯油系溶剤が含まれています。ミクロン単位の硬質研磨粒子でナノ単位の酸化被膜を擦れば、被膜そのものが物理的に削り落とされてしまうのは当然の帰結です。結果として、酸化被膜が剥ぎ取られた下地の純銀色が露出し、自慢の焼き色が跡形もなく消え失せます。
一方、ピカールで磨いた際に「表面が白く曇る理由」には、チタンという金属特有の難削性と研磨油分が深く関わっています。
チタンはステンレスやアルミに比べて熱伝導率が極めて低く、非常に粘り強い性質(加工硬化しやすい特性)を持ちます。ピカールで強い摩擦圧をかけて磨くと、研磨熱が逃げずに局所的な金属の引きずり(バニシング不良)が発生し、表面に目に見えない微細な乱反射傷が刻まれます。さらに、ピカールに含まれる灯油系溶剤や乳化剤の油分がチタンの微細な凹凸に入り込み、脱脂が不十分な状態のまま光を拡散させることで、不透明な「曇り」となって現れるのです。

【実態検証】愛好家の生の声と現場目線で見えた研磨トラブルの実態
現場のリアルな実態を把握するため、バイク愛好家コミュニティ、アウトドアギア愛好者、時計コレクターの間で報告されているピカール研磨の成否事例を検証しました。
最も深刻な失敗事例が集中しているのが、オートバイやスポーツカーのチタンマフラーの研磨メンテナンスです。泥汚れや油シミ、熱によるくすみを除去しようとピカールをウエスに取って磨いた結果、「わずか数往復擦っただけでグラデーション境界がぼやけ、まだらな銀色になってしまった」という後悔の声が後を絶ちません。一度削れた酸化被膜は、手磨きで部分的に復元することが不可能なため、マフラー全体の再焼き入れや専門業者への再陽極酸化依頼といった高額なリカバリーを余儀なくされるケースが目立ちます。
一方で、チタンクッカーの焦げ落としや、無垢のチタンタンブラーの小傷消しにおいては、ピカールが劇的な効果を発揮したというポジティブな報告も多く存在します。キャンプ調理で底面に焼き付いた頑固なカーボン汚れや吹きこぼれ跡に対し、ピカールを少量塗布してナイロンパッドやウエスで擦ることで、下地の金属を過剰に痛めることなく焦げ付きだけを素早く除去できたという現場の評価は確固たるものです。
ただし、腕時計の分野では注意が必要です。純チタンやチタン合金を採用した高級時計のケース・ブレスレットには、表面にヘアライン加工(筋目仕上げ)やつや消し(サンドブラスト)が施されているケースが大半です。ここに傷消し目的でピカールを擦り付けると、繊細なヘアラインが削れて中途半端な光沢が出てしまい、時計本来の質感を台無しにしてしまうトラブルが多発しています。
ピカールとピカールケアーの違い|チタン研磨剤としての適性比較
日本磨料工業からは、液状の「ピカール液」のほかに、チューブ入りのクリーム状研磨剤「ピカールケアー」が販売されています。チタン研磨において両者にどのような差異があるのか、また他の専門研磨剤と比較してどのような立ち位置にあるのかを整理しました。
| 研磨剤・ケミカル名称 | 性状・主成分・粒子特性 | 一般的な実勢価格帯 | チタン研磨に対する適性と評価 |
|---|---|---|---|
| ピカール液(日本磨料工業) | 液状/アルミナ系研磨材(約20%)/灯油配合/粒子約3〜4μm | 400円〜700円(300g) | 素地チタンの初期研磨・焦げ落としには高効率。焼き色は即座に消えるため厳禁。 |
| ピカールケアー(日本磨料工業) | ペースト状/アルミナ系研磨材(約25%)/無臭性・油分保持力高 | 500円〜800円(150g) | 液だれせずピンポイント研磨が可能。食器類や小物に向くが研磨力は同等に強いため焼き色部位は不可。 |
| メタルコンパウンド(ワコーズ等) | ペースト状/特殊研磨材/破砕型粒子で徐々に細分化 | 2,000円〜2,800円(120g) | 磨くにつれて粒子が細かくなりチタンの曇りが出にくい。素地の仕上げ段階で極めて優秀。 |
| 青棒(酸化クロム固形研磨剤) | 固形ブロック/酸化クロム(粒子0.5μm前後、#8000相当以上) | 800円〜1,500円 | チタンの鏡面最終仕上げに最適。バフ掛けやフェルトと併用で圧倒的な光沢を実現。 |
| ダイヤモンドペースト(各種) | ペースト状シリンジ/人工ダイヤモンド粒子(0.5〜3μm選択可) | 1,200円〜3,500円 | チタンの硬質合金や腕時計の傷消しに最高峰の切削・鏡面性能。コストは高め。 |
ピカール液とピカールケアーの決定的な違いは、研磨力そのものよりも「物理的な作業性」と「臭気」にあります。ピカールケアーはチューブから出して狙った箇所に留まるため、バイクのパイプ裏面やクッカーの接合部、タンブラーの縁など、液だれを防ぎたい微細な作業に適しています。また灯油臭が抑えられているため、屋内でタンブラーや食器を磨く際にも扱いやすい設計です。
しかし、含有されているアルミナ研磨粒子の切削力はほぼ同等であるため、「ピカールケアーなら焼き色が消えない」という認識は完全な誤りです。
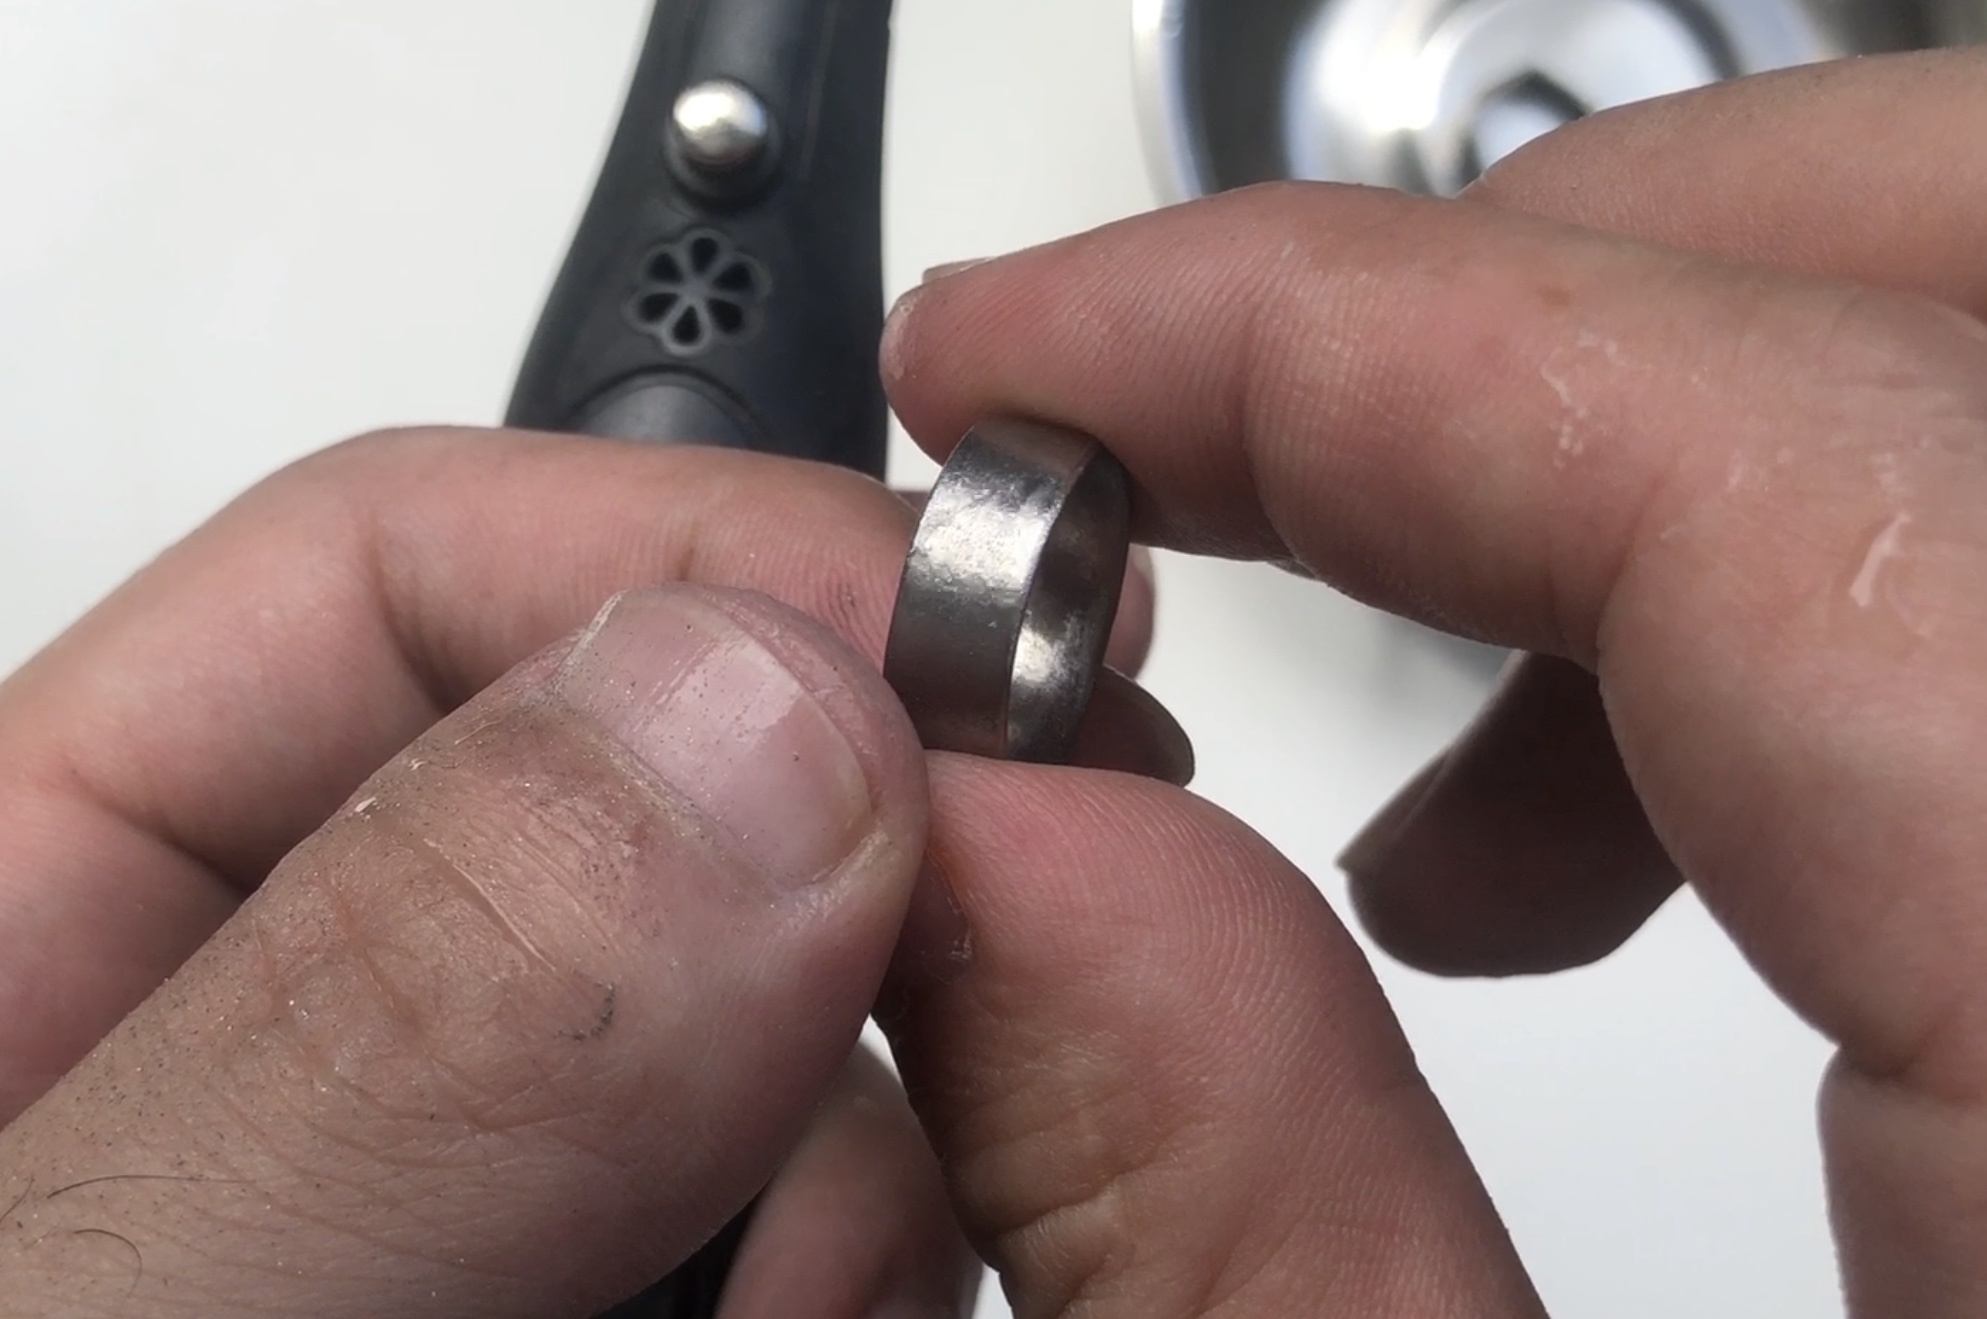
【プロ直伝】チタンの鏡面磨きを成功させる正しい手順と傷消しテクニック
素地の純チタン製品を、歪みのない極上の鏡面(ミラーフィニッシュ)へと導くための実証済みステップを解説します。ピカール単体で力任せに磨くのではなく、番手管理と脱脂を徹底することが曇りを防ぐ最大の秘訣です。
ステップ1:徹底的な脱脂と下地洗浄
研磨を始める前に、パーツクリーナーや中性洗剤を用いて表面の油分、砂埃、泥汚れを完全に洗い流します。異物が残った状態で擦ると、研磨剤と混ざり合って深い線傷(スクラッチ)の原因になります。
ステップ2:耐水ペーパーによる段階的サンディング(傷消し工程)
チタン表面に目立つ傷や打痕がある場合、ピカールだけで消そうとすると周囲が波打ってしまいます。耐水ペーパーに水をつけながら、以下の順序で傷の深さを揃えていきます。
- 深い傷がある場合:#600 〜 #800 で傷の凹凸を均一化
- 中間処理:#1000 〜 #1500 でサンディング目を細かく整える
- 下地仕上げ:#2000 〜 #3000 で表面全体を均一な半ツヤ状態に追い込む
※磨く方向は円を描かず、直線方向に一定のストロークを保ち、番手を変えるごとに研磨方向を90度変えると磨き残しを視覚的に防げます。
ステップ3:ピカールまたは粗研磨コンパウンドによる中間研磨
ステップ4:超微粒子研磨剤(青棒・メタルコンパウンド)による鏡面追い込み
ピカールによる中間研磨が終わったら、一度パーツクリーナーで油分を完全に拭き取ります。ここで白っぽい曇りが残っていても焦る必要はありません。仕上げに青棒(酸化クロム)を塗布したフェルトバフや、0.5ミクロンクラスの極細コンパウンドを用いて最終研磨を行います。摩擦熱を溜めないよう適度に冷ましながら磨き上げることで、吸い込まれるような純粋な鏡面が完成します。
一般に知られていない盲点とネットの誤解|焼き色の再生成は可能か
チタン研磨において、ネット上で頻繁に交わされる言説の中には、材料工学的に明らかな誤解が少なからず存在します。
誤解1:「ピカールを水で薄めたり、優しく拭けば焼き色を残してくすみだけ取れる」
これは最も危険な誤解です。チタンブルーの干渉被膜は摩擦に対して非常に脆弱です。研磨粒子が表面に接触した時点でミクロ単位の被膜破壊が進行するため、「力を抜いて磨く」程度では被膜の剥離を食い止めることはできません。焼き色部分のくすみ落としには、研磨剤を含まない中性洗剤や専用のアルコール脱脂剤を使用するのが鉄則です。
誤解2:「チタンは非常に硬い金属だから傷がつきにくい」
一般に「強度が硬い」と表現されるチタンですが、純チタンのビッカース硬度(HV)は約160〜200程度であり、焼き入れ鋼や超硬合金はおろか、一般的なステンレス鋼(SUS304:約200HV)と同等か、むしろやや柔らかい部類に入ります。チタンが誇るのは「比強度(軽さに対する強さ)」と「耐食性」であり、表面硬度そのものが飛び抜けて高いわけではありません。そのため、砂粒や硬質研磨剤によって容易に擦り傷がつきます。
なお、ピカールで磨いて焼き色を完全に消滅させてしまった場合、素地を完全に脱脂した上でガストーチバーナーを用いて均等に再加熱することで、再び酸化被膜によるヒートグラデーションを焼き付けることは技術的に可能です。ただし、温度管理(約300℃で淡黄色、400℃で紫色、500℃前後で鮮やかな青色、600℃以上で白濁・灰色化)が非常にシビアであり、一度熱を入れすぎると再びピカールで被膜を削り落として研磨し直さなければならない点には注意が必要です。

【プロの結論】ピカール研磨をおすすめできる人・慎重になるべき人の判断基準
チタン製品に対するピカール研磨は、万能の特効薬ではなく、目的と対象物の状態を的確に見定めた上で選択すべき加工手法です。後悔を防ぐための明確な判断基準を提示します。
▼ ピカール研磨をおすすめできるケース(作業適性が高い人)
- 素地チタン(無垢のシルバー色)を鏡面に仕上げたい人:マフラーのサイレンサー部や自作パーツなど、最初から焼き色のない純銀色のチタンパーツをピカピカに磨き上げたい用途には抜群のコストパフォーマンスを発揮します。
- マフラーのまだらな焼け色を一度リセットして統一したい人:中途半端に汚れてしまった焼き色を全て削り落とし、均一な銀色の素地に戻したい(あるいは再焼き入れのベースを作りたい)場合に最適です。
- アウトドア用チタンクッカーの頑固な焦げ付きを除去したい人:長年の煤や油焦げを物理的に素早く落としたい実用重視のメンテナンスには極めて有効です。
▼ ピカール研磨を避けるべき・慎重になるべきケース(非推奨)
- チタンブルーの美しい焼き色グラデーションを維持したい人:どんなに軽微な汚れであっても、焼き色部分にピカールを接触させることは絶対におすすめできません。
- サテン仕上げ(つや消し・サンドブラスト)の腕時計や高級ギア:研磨によって独特のマットな質感が損なわれ、不均一なテカリが発生して資産価値や外観を損ないます。
- DLC(ダイヤモンドライクカーボン)やTiN(窒化チタン)等の表面コーティング品:特殊な薄膜コーティングが施された製品に研磨剤を使用すると、コーティング層が削れて剥離の原因になります。
【チタン 磨き ピカール】に関するよくある質問(FAQ)
Q1:ピカールで磨いて消えてしまったチタンマフラーの焼き色は自力で元に戻せますか?
A1:表面の油分をパーツクリーナーで完全に脱脂した後、市販のガストーチバーナー等で慎重に均一加熱することで、再び酸化被膜を形成させて青紫色の焼き色を付けることが可能です。ただし、炎を一点に当て続けると温度が上がりすぎて白く変色(酸化過多)するため、素早く炎を動かしながら色合いの変化を見極める熟練の技術が必要です。
Q2:チタン製腕時計の小傷をピカールで目立たなくすることはできますか?
A2:鏡面仕上げ(ポリッシュ仕上げ)が施されている部位であれば、マスキングテープで周囲を保護した上で綿棒等を使って慎重に磨くことで小傷を緩和できます。しかし、ヘアライン仕上げやつや消し仕上げの部位、あるいは傷防止の表面コーティングが施されているケースにピカールを使うと質感が破壊されるため、使用を控えるか専門の時計修理工房に研磨(ライトポリッシュ)を依頼することを推奨します。
Q3:チタンタンブラーの内側や飲み口をピカールで磨いても衛生面で問題ありませんか?
A3:研磨直後は灯油系溶剤やアルミナの金属粉が表面に残存しているため、そのまま使用するのは危険です。研磨後は食器用中性洗剤とスポンジで徹底的に洗浄し、さらに熱湯消毒を行って油分と研磨粉を完全に洗い流してください。口に触れる製品のお手入れには、無臭性のピカールケアーを用いるか、重曹やクエン酸を用いた非研磨式のケミカル洗浄を第一選択にすることをおすすめします。
まとめ:チタンの特性を見極めた研磨で失敗のない輝きを
チタンという金属は、その並外れた耐久性と軽量性、そして光の干渉が生み出す美しい焼き色によって多くの人を魅了し続けています。古くから金属磨きの定番として君臨するピカールは、素地の傷消しや頑固な汚れ落としにおいて極めて強力な武器となる一方、チタン特有の酸化被膜に対しては「消去剤」として機能してしまいます。
ピカールをチタンに用いる際は、「焼き色を残したいのか、それとも素地を鏡面化したいのか」という目的を明確に定め、対象物の表面加工を見極めることが何よりも重要です。適切な下地処理、番手管理、そして丁寧な脱脂工程を組み合わせることで、チタン本来の持つ重厚で澄んだ輝きを最大限に引き出すことができます。大切なギアや愛車のポテンシャルを損なわないよう、正しい知識を持って研磨に挑んでください。 (出典: チタン 磨き ピカール(Yahoo!ニュース))
テクノロジーやライフスタイル領域を中心に執筆活動を行っています。趣味は写真撮影と旅行です。